EVRAZ adota rede neural para aquecer aço e reduzir o consumo de gás na laminação a quente
A EVRAZ mostrou como aplicou IA na laminação a quente da NTMK para reduzir o consumo de gás. Em vez de ajustar os fornos manualmente, a empresa montou um sistema de recomendação baseado em um modelo numérico de aquecimento e em uma rede neural treinada com dezenas de milhares de cenários extraídos de dados históricos. No piloto em uma unidade, o efeito foi suficiente para a empresa preparar a expansão para outros fornos.
Processado por IA de Habr AI; editado por Hamidun News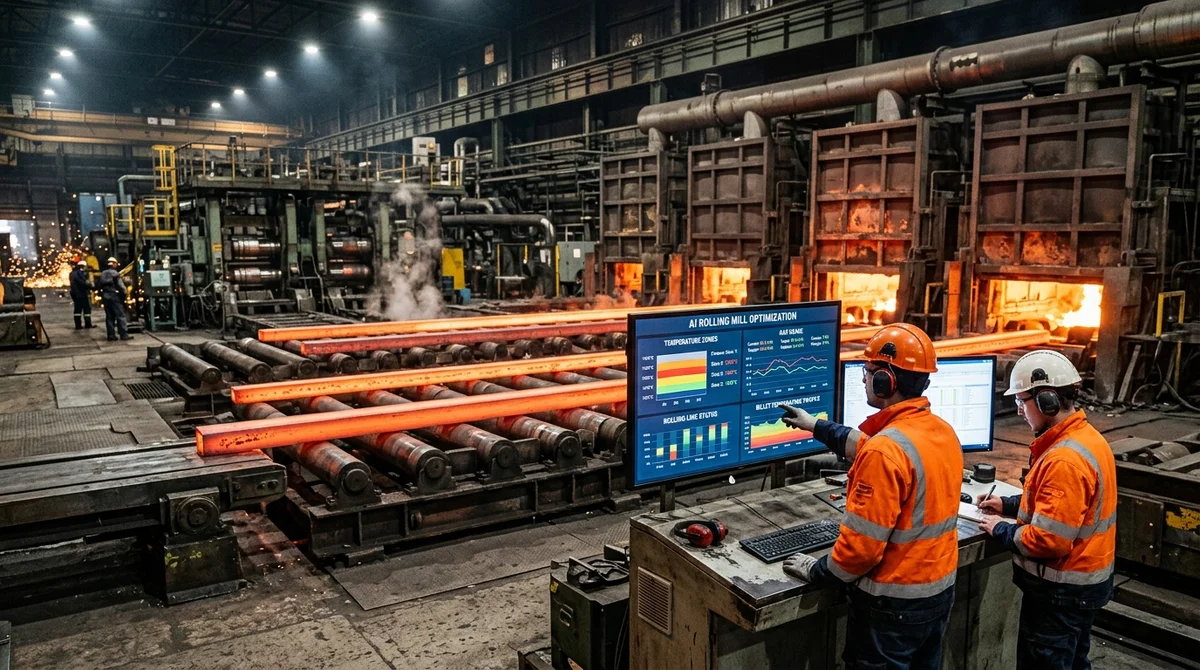
A EVRAZ contou como, na laminação a quente da NTMK, substituiu o ajuste manual dos fornos por um sistema de recomendação baseado em um modelo matemático e em uma rede neural. O objetivo não era automatizar para constar em relatório, mas reduzir o consumo excessivo de gás no aquecimento dos tarugos, sem perder qualidade do laminado.
Por que o gás se perdia
Na laminação a quente, os tarugos passam por fornos de aquecimento antes de seguir para o laminador, e no papel essa etapa parece padrão. Na prática, cada forno se comporta de um jeito: mudam o projeto, o estado dos queimadores, o desgaste do revestimento refratário e até o caminho do tarugo até a primeira cadeira. O resultado também depende do tipo de aço, da seção, da temperatura antes do enfornamento, das trocas programadas de cilindros e das paradas não planejadas. Para uma unidade com ampla variedade de produtos, isso significa que um mesmo regime quase nunca serve para todas as séries seguidas.
Antes, os operadores regulavam manualmente a temperatura, o tempo de aquecimento e o consumo de gás, com base na instrução, na experiência e no estado do equipamento no momento. Formalmente, as regras eram iguais para todos, mas em um turno real precisavam ser adaptadas o tempo todo. Por isso, equipes diferentes apresentavam consumos de combustível diferentes e, na troca entre linhas de produtos, o consumo excessivo quase virava regra. A EVRAZ descreve o problema, sem rodeios, como um abismo entre o documento e a fábrica real.
«Seguir a instrução tecnológica».
Como o modelo foi montado
A equipe percebeu logo que um modelo puro de ML não resolveria. A temperatura do tarugo só é medida na entrada e na saída do forno, e quase não há dados sobre como o metal aquece ao longo do ciclo. Por isso, a base da solução é física: um modelo numérico de aquecimento pela lei da condução de calor, que considera o calor dos queimadores, a convecção, a troca de calor por radiação e por contato, e as propriedades do metal em diferentes temperaturas. O modelo também trata separadamente da formação de carepa, que na prática cria uma camada de isolamento térmico na superfície do tarugo.
Para o sistema funcionar em uma fábrica real, foi preciso ajustar o modelo a fornos específicos e a regimes reais de produção. Na etapa de ajuste, surgiram detalhes que raramente aparecem em esquemas abstratos: infiltração de ar do galpão, influência do espaçamento entre os tarugos, paradas conhecidas de antemão nas trocas de cilindros e até dificuldades para interpretar os dados do pirômetro após a cadeira desbastadora. Assim, o sistema considera não só a teoria, mas um conjunto de fatores que costumam se perder nas instruções padrão:
- diferenças na geometria dos fornos e na posição dos queimadores
- infiltração de ar do galpão na atmosfera do forno
- espaçamento dos tarugos e folgas entre eles
- paradas conhecidas de antemão nas trocas de cilindros do laminador
- particularidades de dezenas de tipos de aço e de diferentes formas de seção
Depois, os resultados da simulação numérica foram empacotados em uma rede neural. Ela foi treinada com dados de cálculo de dezenas de milhares de cenários de aquecimento, extraídos de um arquivo histórico de vários anos. Essa abordagem híbrida deu ao sistema duas coisas ao mesmo tempo: coerência física e velocidade suficiente para um tempo real flexível. O resultado é um gêmeo digital do processo de aquecimento que não apenas prevê a temperatura, mas diz aos operadores como ajustar as zonas do forno e os queimadores para uma série específica de tarugos.
Validação na produção
Antes da implantação, o modelo foi verificado por dois critérios principais. Primeiro, a temperatura calculada do tarugo foi comparada com os dados do pirômetro na própria saída do forno, e não após a cadeira desbastadora, onde o quadro já está distorcido pelo resfriamento posterior. Segundo, foram usados ensaios arquivados de tarugos instrumentados, com sensores dentro do metal. Embora o forno tenha passado por uma reforma geral desde esses ensaios, os dados ajudaram a confirmar que o modelo reflete corretamente o perfil real de aquecimento.
A EVRAZ avaliou ainda, separadamente, com que precisão o sistema calcula ao longo do tempo o consumo necessário de recursos energéticos. Para isso, comparou valores reais e do modelo e usou o coeficiente de determinação R². A empresa informa ter chegado a 0,75, o suficiente para mostrar à produção e à gestão que o modelo é adequado.
Depois da parte técnica, foi criada uma interface de trabalho: os operadores veem o esquema do forno por zonas e recomendações de ajuste dos queimadores. O piloto em uma unidade foi considerado bem-sucedido; os números exatos de economia não são divulgados, mas o sistema já está sendo preparado para expansão a outros fornos da planta.
O que isso significa
Esse caso mostra bem para onde a IA industrial realmente caminha. O efeito mais útil aqui não veio de um chatbot genérico, mas da combinação de gêmeo digital, dados históricos e sugestões compreensíveis para o operador. Se esses sistemas começarem a ser replicados, a metalurgia poderá economizar energia não por restrições rígidas, mas por um ajuste mais preciso do processo a cada lote específico.
Perguntas frequentes sobre a notícia
Por que o gás se perdia?
Na laminação a quente, os tarugos passam por fornos de aquecimento antes de seguir para o laminador, e no papel essa etapa parece padrão. Na prática, cada forno se comporta de um jeito: mudam o projeto, o estado dos queimadores, o desgaste do revestimento refratário e até o caminho do tarugo até a primeira cadeira. O resultado também depende do tipo de aço, da seção, da temperatura antes do enfornamento, das trocas programadas de cilindros e das paradas não planejadas. Para uma unidade com ampla variedade de produtos, isso significa que um mesmo regime quase nunca serve par
Como o modelo foi montado?
A equipe percebeu logo que um modelo puro de ML não resolveria. A temperatura do tarugo só é medida na entrada e na saída do forno, e quase não há dados sobre como o metal aquece ao longo do ciclo. Por isso, a base da solução é física: um modelo numérico de aquecimento pela lei da condução de calor, que considera o calor dos queimadores, a convecção, a troca de calor por radiação e por contato, e as propriedades do metal em diferentes temperaturas. O modelo também trata separadamente da formação de carepa, que na prática cria uma camada de isolamento térmico na superfície d
O que se sabe sobre Validação na produção?
Antes da implantação, o modelo foi verificado por dois critérios principais. Primeiro, a temperatura calculada do tarugo foi comparada com os dados do pirômetro na própria saída do forno, e não após a cadeira desbastadora, onde o quadro já está distorcido pelo resfriamento posterior. Segundo, foram usados ensaios arquivados de tarugos instrumentados, com sensores dentro do metal. Embora o forno tenha passado por uma reforma geral desde esses ensaios, os dados ajudaram a confirmar que o modelo reflete corretamente o perfil real de aquecimento. A EVRAZ avaliou ainda, separada
Test Frontier LLMs & Autonomous Agents in One Workspace
Run Claude Opus 5.5, GPT-6, Gemini 3.1, and DeepSeek side-by-side in Nomad AI (nomadnet.ai) — unified model routing, deep research, and multimodal workflows under one subscription.
O essencial da IA — uma vez por semana
Sete histórias que realmente importaram, escolhidas a dedo. Sem ruído nem releases.
Pronto! Verifique seu e-mail para a confirmação.