EVRAZ déploie un réseau de neurones pour chauffer l'acier et réduire la consommation de gaz de son laminoir
EVRAZ a montré comment l'entreprise a appliqué l'IA au laminage à chaud de NTMK pour réduire la consommation de gaz. Au lieu de régler les fours à la main, elle a bâti un système de recommandation reposant sur un modèle numérique de chauffe et un réseau de neurones entraîné sur des dizaines de milliers de scénarios issus de données historiques. Dans le pilote mené dans un atelier, l'effet a suffi pour préparer un déploiement sur d'autres fours.
Traité par IA depuis Habr AI ; édité par Hamidun News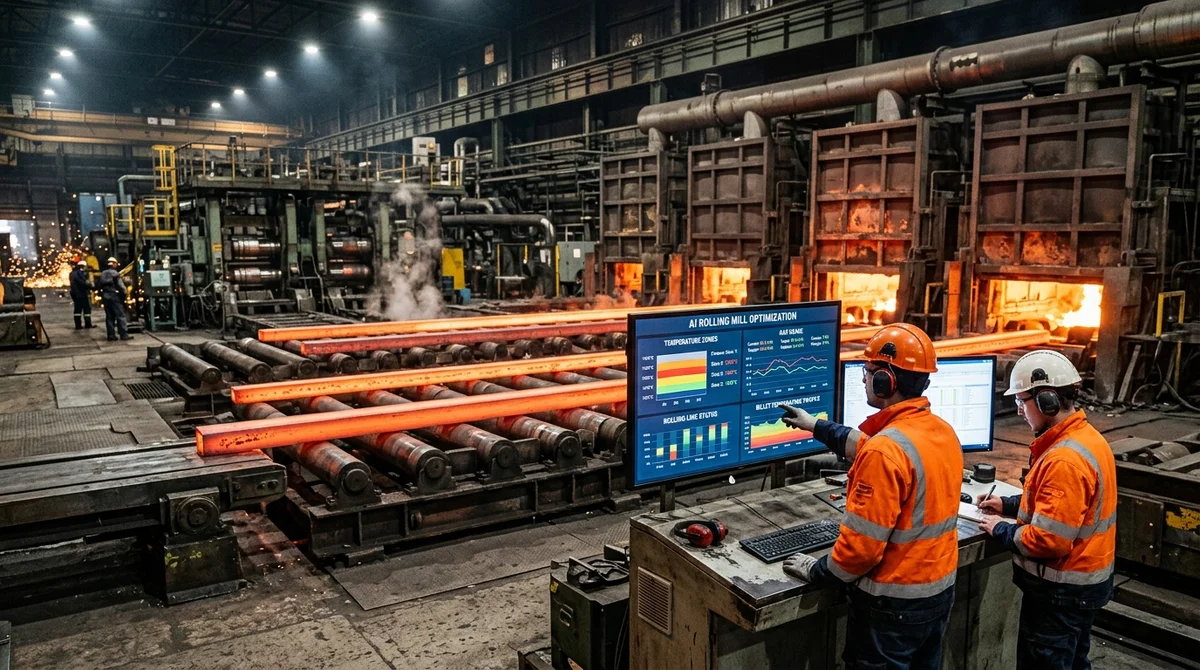
EVRAZ a expliqué comment, au laminage à chaud de NTMK, elle a remplacé le réglage manuel des fours par un système de recommandation fondé sur un modèle mathématique et un réseau de neurones. L'objectif n'était pas d'automatiser pour soigner un rapport, mais de réduire la surconsommation de gaz lors du chauffage des billettes, sans dégrader la qualité du produit laminé.
Pourquoi le gaz partait en excès
Au laminage à chaud, les billettes traversent des fours de réchauffage avant d'arriver au laminoir, et sur le papier cette étape paraît standard. En pratique, chaque four se comporte à sa façon : la conception, l'état des brûleurs, l'usure du revêtement réfractaire et même le trajet de la billette jusqu'à la première cage diffèrent. Le résultat dépend aussi de la nuance d'acier, de la section, de la température avant enfournement, des changements de cylindres planifiés et des arrêts imprévus. Pour un atelier à large gamme de produits, cela signifie qu'un même régime ne convient presque jamais à toutes les séries consécutives.
Auparavant, les opérateurs réglaient à la main la température, la durée de chauffe et le débit de gaz, en s'appuyant sur la consigne, leur expérience et l'état du matériel. Officiellement, les règles étaient les mêmes pour tous, mais en situation réelle, il fallait sans cesse les adapter. Résultat : les équipes affichaient des consommations de combustible différentes et, lors des changements de gamme, la surconsommation devenait presque la norme. EVRAZ décrit le problème sans détour comme un écart entre le document et l'atelier réel.
« Suivre la consigne technologique ».
De quoi est fait le modèle
L'équipe a vite compris qu'un modèle de ML pur ne suffirait pas. La température de la billette n'est mesurée qu'à l'entrée et à la sortie du four, et l'on ne dispose presque d'aucune donnée sur la montée en température du métal pendant le cycle. La solution repose donc sur une base physique : un modèle numérique de chauffe fondé sur la loi de conduction thermique, qui prend en compte la chaleur des brûleurs, la convection, les échanges thermiques par rayonnement et par contact, ainsi que les propriétés du métal à différentes températures. Le modèle intègre aussi, séparément, la formation de calamine, qui crée de fait une couche d'isolation thermique à la surface de la billette.
Pour que le système fonctionne dans un atelier réel, il a fallu caler le modèle sur des fours précis et sur des régimes de production réels. Pendant le réglage, des détails rarement visibles sur les schémas abstraits sont apparus : les entrées d'air depuis l'atelier, l'effet du pas de disposition des billettes, les arrêts connus à l'avance lors des changements de cylindres, et même la difficulté d'interpréter les données du pyromètre après la cage dégrossisseuse. Le système tient donc compte non seulement de la théorie, mais aussi d'un ensemble de facteurs qui se perdent d'ordinaire dans les consignes types :
- différences de géométrie des fours et d'emplacement des brûleurs
- entrées d'air de l'atelier dans l'atmosphère du four
- pas de disposition des billettes et espaces entre elles
- arrêts connus à l'avance lors des changements de cylindres du laminoir
- particularités de dizaines de nuances d'acier et de différentes formes de section
Les résultats de la simulation numérique ont ensuite été intégrés dans un réseau de neurones. Il a été entraîné sur les données de calcul de dizaines de milliers de scénarios de chauffe, tirés d'une archive historique de plusieurs années. Cette approche hybride a donné au système deux atouts à la fois : une cohérence physique et une vitesse suffisante pour du temps réel souple. Le résultat est un jumeau numérique du processus de chauffe qui ne se contente pas de prévoir la température, mais indique aux opérateurs comment régler les zones du four et les brûleurs pour une série de billettes donnée.
Validation en production
Avant le déploiement, le modèle a été vérifié selon deux critères principaux. D'abord, la température calculée de la billette a été comparée aux données du pyromètre à la sortie même du four, et non après la cage dégrossisseuse, où l'image est déjà faussée par le refroidissement ultérieur. Ensuite, des essais archivés de billettes instrumentées, avec des capteurs à l'intérieur du métal, ont été utilisés. Même si le four a subi une révision majeure depuis ces essais, les données ont permis de confirmer que le modèle reflète correctement le profil réel de chauffe.
EVRAZ a aussi évalué séparément la précision avec laquelle le système calcule dans le temps la consommation d'énergie nécessaire. Pour cela, elle a comparé les valeurs réelles et celles du modèle et utilisé le coefficient de détermination R². L'entreprise indique avoir atteint 0,75, ce qui a suffi pour montrer à la production et à la direction que le modèle est adéquat.
Une fois la partie technique achevée, une interface de travail a été créée : les opérateurs voient le schéma du four par zones et des recommandations de réglage des brûleurs. Le pilote dans un atelier a été jugé réussi ; les chiffres exacts d'économies ne sont pas dévoilés, mais le système est déjà préparé pour un déploiement sur d'autres fours du site.
Ce que cela signifie
Ce cas montre bien la direction que prend réellement l'IA industrielle. L'effet le plus utile n'est pas venu d'un chatbot universel, mais de l'association d'un jumeau numérique, de données historiques et de suggestions compréhensibles pour l'opérateur. Si de tels systèmes se multiplient, la métallurgie pourrait économiser de l'énergie non par des restrictions rigides, mais par un réglage plus précis du processus pour chaque lot.
Questions clés sur cet article
Pourquoi le gaz partait en excès?
Au laminage à chaud, les billettes traversent des fours de réchauffage avant d'arriver au laminoir, et sur le papier cette étape paraît standard. En pratique, chaque four se comporte à sa façon : la conception, l'état des brûleurs, l'usure du revêtement réfractaire et même le trajet de la billette jusqu'à la première cage diffèrent. Le résultat dépend aussi de la nuance d'acier, de la section, de la température avant enfournement, des changements de cylindres planifiés et des arrêts imprévus. Pour un atelier à large gamme de produits, cela signifie qu'un même régime ne conv
Que sait-on sur De quoi est fait le modèle ?
L'équipe a vite compris qu'un modèle de ML pur ne suffirait pas. La température de la billette n'est mesurée qu'à l'entrée et à la sortie du four, et l'on ne dispose presque d'aucune donnée sur la montée en température du métal pendant le cycle. La solution repose donc sur une base physique : un modèle numérique de chauffe fondé sur la loi de conduction thermique, qui prend en compte la chaleur des brûleurs, la convection, les échanges thermiques par rayonnement et par contact, ainsi que les propriétés du métal à différentes températures. Le modèle intègre aussi, séparément
Que sait-on sur Validation en production ?
Avant le déploiement, le modèle a été vérifié selon deux critères principaux. D'abord, la température calculée de la billette a été comparée aux données du pyromètre à la sortie même du four, et non après la cage dégrossisseuse, où l'image est déjà faussée par le refroidissement ultérieur. Ensuite, des essais archivés de billettes instrumentées, avec des capteurs à l'intérieur du métal, ont été utilisés. Même si le four a subi une révision majeure depuis ces essais, les données ont permis de confirmer que le modèle reflète correctement le profil réel de chauffe. EVRAZ a aus
Test Frontier LLMs & Autonomous Agents in One Workspace
Run Claude Opus 5.5, GPT-6, Gemini 3.1, and DeepSeek side-by-side in Nomad AI (nomadnet.ai) — unified model routing, deep research, and multimodal workflows under one subscription.
L'essentiel de l'IA — une fois par semaine
Sept actus qui ont vraiment compté, choisies à la main. Sans bruit ni communiqués.
C'est fait ! Vérifiez votre boîte mail pour la confirmation.