EVRAZ implanta una red neuronal para calentar acero y reducir el consumo de gas en su tren de laminación
EVRAZ ha mostrado cómo aplicó IA en la laminación en caliente de NTMK para reducir el consumo de gas. En lugar de ajustar los hornos a mano, la compañía montó un sistema de recomendaciones basado en un modelo numérico de calentamiento y una red neuronal entrenada con decenas de miles de escenarios sacados de datos históricos. En el piloto en una nave, el efecto fue suficiente para preparar su extensión a otros hornos.
Procesado por IA desde Habr AI; editado por Hamidun News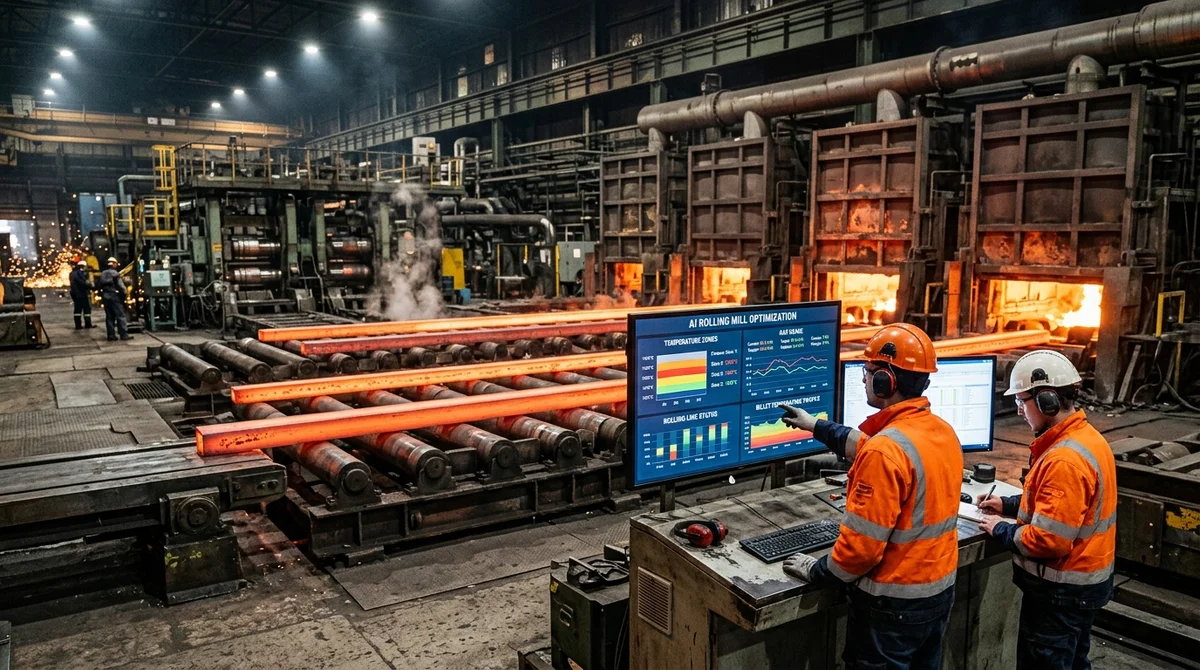
EVRAZ ha explicado cómo, en la laminación en caliente de NTMK, sustituyó el ajuste manual de los hornos por un sistema de recomendaciones basado en un modelo matemático y una red neuronal. El objetivo no era automatizar para lucir en un informe, sino reducir el sobreconsumo de gas al calentar las palanquillas sin perder calidad del laminado.
Por qué se perdía gas
En la laminación en caliente, las palanquillas pasan por hornos de calentamiento antes de llegar al tren, y sobre el papel esta etapa parece estándar. En la práctica, cada horno se comporta a su manera: difieren el diseño, el estado de los quemadores, el desgaste del refractario e incluso el recorrido de la palanquilla hasta la primera caja. También influyen el tipo de acero, la sección, la temperatura previa a la carga, los cambios programados de cilindros y las paradas imprevistas. Para una nave con una gama amplia de productos, esto significa que un mismo régimen casi nunca sirve para todas las series consecutivas.
Antes, los operadores ajustaban a mano la temperatura, el tiempo de calentamiento y el consumo de gas, guiándose por la instrucción, su experiencia y el estado del equipo en cada momento. Formalmente las reglas eran iguales para todos, pero en un turno real había que adaptarlas constantemente. Por eso cada brigada mostraba un consumo de combustible distinto y, al cambiar de gama de productos, el sobreconsumo casi se volvía la norma. EVRAZ describe el problema sin rodeos como una brecha entre el documento y la nave real.
«Seguir la instrucción tecnológica».
Cómo se construyó el modelo
El equipo comprendió pronto que un modelo de ML puro no bastaría. La temperatura de la palanquilla solo se mide a la entrada y a la salida del horno, y casi no hay datos de cómo se calienta el metal durante el ciclo. Por eso la base de la solución es física: un modelo numérico de calentamiento según la ley de conducción del calor, que tiene en cuenta el calor de los quemadores, la convección, el intercambio térmico por radiación y por contacto, y las propiedades del metal a distintas temperaturas. Aparte, el modelo contempla la formación de cascarilla, que de hecho crea una capa aislante térmica en la superficie de la palanquilla.
Para que el sistema funcionara en una nave real, hubo que ajustar el modelo a hornos concretos y a regímenes de producción reales. En la fase de ajuste afloraron detalles que rara vez aparecen en los esquemas abstractos: la entrada de aire desde la nave, la influencia del paso de colocación de las palanquillas, las paradas conocidas de antemano en los cambios de cilindros e incluso las dificultades para interpretar los datos del pirómetro tras la caja desbastadora. Por eso el sistema considera no solo la teoría, sino un conjunto de factores que suelen perderse en las instrucciones tipo:
- diferencias en la geometría de los hornos y la ubicación de los quemadores
- entrada de aire de la nave a la atmósfera del horno
- paso de colocación de las palanquillas y huecos entre ellas
- paradas conocidas de antemano en los cambios de cilindros del tren
- particularidades de decenas de tipos de acero y de distintas formas de sección
Después, los resultados de la simulación numérica se empaquetaron en una red neuronal. Se entrenó con datos de cálculo de decenas de miles de escenarios de calentamiento, extraídos de un archivo histórico de varios años. Este enfoque híbrido dio al sistema dos cosas a la vez: coherencia física y velocidad suficiente para un tiempo real blando. El resultado es un gemelo digital del proceso de calentamiento que no solo predice la temperatura, sino que indica a los operadores cómo ajustar las zonas del horno y los quemadores para una serie concreta de palanquillas.
Validación en producción
Antes de la implantación, el modelo se verificó con dos criterios principales. Primero, se comparó la temperatura calculada de la palanquilla con los datos del pirómetro justo a la salida del horno, y no tras la caja desbastadora, donde la imagen ya está distorsionada por el enfriamiento posterior. Segundo, se usaron ensayos archivados de palanquillas instrumentadas con sensores dentro del metal. Aunque desde esos ensayos el horno pasó por una reparación general, los datos ayudaron a confirmar que el modelo refleja correctamente el perfil real de calentamiento.
EVRAZ evaluó además con qué precisión el sistema calcula en el tiempo el consumo necesario de recursos energéticos. Para ello comparó valores reales y del modelo y utilizó el coeficiente de determinación R². La compañía informa de que alcanzó un valor de 0,75, suficiente para demostrar a producción y a la dirección que el modelo es adecuado.
Tras la parte técnica se creó una interfaz de trabajo: los operadores ven el esquema del horno por zonas y recomendaciones para ajustar los quemadores. El piloto en una nave se consideró exitoso; no se revelan cifras exactas de ahorro, pero el sistema ya se prepara para extenderse a otros hornos de la planta.
Qué significa
Este caso muestra bien hacia dónde avanza realmente la IA industrial. El efecto más útil no lo dio un chatbot universal, sino la combinación de un gemelo digital, datos históricos y sugerencias comprensibles para el operador. Si estos sistemas empiezan a replicarse, la metalurgia podría ahorrar energía no mediante restricciones rígidas, sino ajustando con más precisión el proceso a cada lote concreto.
Preguntas frecuentes sobre la noticia
¿Qué se sabe sobre Por qué se perdía gas?
En la laminación en caliente, las palanquillas pasan por hornos de calentamiento antes de llegar al tren, y sobre el papel esta etapa parece estándar. En la práctica, cada horno se comporta a su manera: difieren el diseño, el estado de los quemadores, el desgaste del refractario e incluso el recorrido de la palanquilla hasta la primera caja. También influyen el tipo de acero, la sección, la temperatura previa a la carga, los cambios programados de cilindros y las paradas imprevistas. Para una nave con una gama amplia de productos, esto significa que un mismo régimen casi nu
Cómo se construyó el modelo?
El equipo comprendió pronto que un modelo de ML puro no bastaría. La temperatura de la palanquilla solo se mide a la entrada y a la salida del horno, y casi no hay datos de cómo se calienta el metal durante el ciclo. Por eso la base de la solución es física: un modelo numérico de calentamiento según la ley de conducción del calor, que tiene en cuenta el calor de los quemadores, la convección, el intercambio térmico por radiación y por contacto, y las propiedades del metal a distintas temperaturas. Aparte, el modelo contempla la formación de cascarilla, que de hecho crea una
¿Qué se sabe sobre Validación en producción?
Antes de la implantación, el modelo se verificó con dos criterios principales. Primero, se comparó la temperatura calculada de la palanquilla con los datos del pirómetro justo a la salida del horno, y no tras la caja desbastadora, donde la imagen ya está distorsionada por el enfriamiento posterior. Segundo, se usaron ensayos archivados de palanquillas instrumentadas con sensores dentro del metal. Aunque desde esos ensayos el horno pasó por una reparación general, los datos ayudaron a confirmar que el modelo refleja correctamente el perfil real de calentamiento. EVRAZ evaluó
Test Frontier LLMs & Autonomous Agents in One Workspace
Run Claude Opus 5.5, GPT-6, Gemini 3.1, and DeepSeek side-by-side in Nomad AI (nomadnet.ai) — unified model routing, deep research, and multimodal workflows under one subscription.
Lo esencial de la IA — una vez por semana
Siete historias que de verdad importaron, elegidas a mano. Sin ruido ni notas de prensa.
¡Listo! Revisa tu correo para la confirmación.